

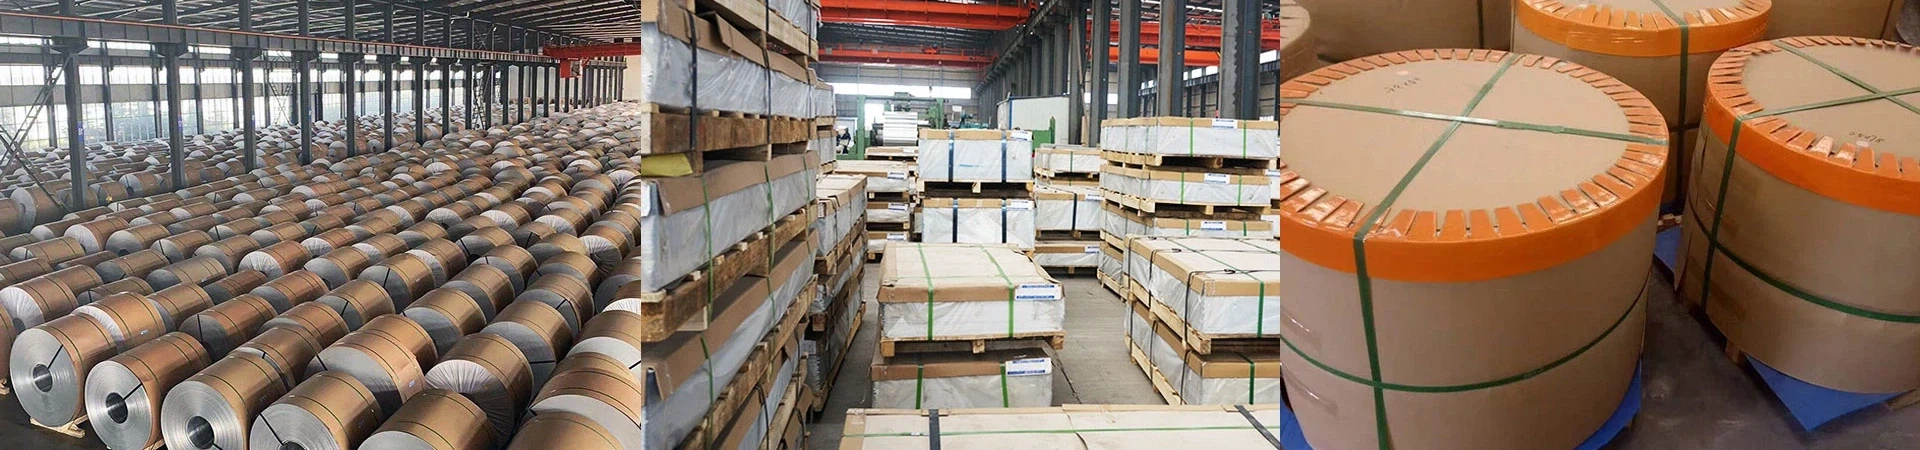
スタンピング、ブラケット、または溶接アセンブリが、金型に完全に収まる 3.15 mm のストリップや、きつい高さまで積み重ねられる 3.15 mm のストリップに依存している場合、厚さの 0.12 mm のオーバーシュートや部分的にしか焼きなまされていないストリップは、バッチ全体をスクラップに変えます。部品が固定されず、曲げの最初の半径で亀裂が入り、リソースを調達している間にラインが停止します。-あなたの図面を教えてください、私たちはそれを合わせます。見積もり、ミルテスト証明書、正確なストリップ仕様の現在のリードタイムについては、今すぐお問い合わせください。
6082-O アルミニウム ストリップとは
6082 は 6xxx- シリーズの Al- Mg-Si 構造合金で、6061 よりも結晶粒を微細化し、リフト強度を向上させるためにマンガンが添加されています。ストリップの形状では、板よりも薄く幅が狭い平らな圧延製品 - であり、通常は幅に合わせてせん断またはスリットして長さに切断するか、順送金型用のコイルとして供給されます。 「O」は完全に焼鈍したことを意味します。冷間圧延後、コイルが加熱され、炉が冷却されるため、冷間加工がすべて除去されます。-その結果、合金の-強度が最も低く、延性が最も高い-状態が得られます。これは、厳しい曲げ、絞り、圧延成形の前、または成形後に部品が T4/T6 に溶体化-熱処理-される場合に、まさに望ましい状態になります。当社では、部品を亀裂なく形成する必要があり、供給された状態の強度よりも溶接性と耐食性が重要な場合に 6082-O を使用します。

化学組成 (AA 6082)
| 要素 | 最小% | 最大% | 役割・機能 |
|---|---|---|---|
| シリコン(Si) | 0.70 | 1.30 | Mg と Mg₂Si を形成します。 T4/T6 での析出硬化が可能になります。 |
| 鉄(Fe) | - | 0.50 | 微量成分;表面と陽極酸化処理を保護するために、低く保たれています。 |
| 銅(Cu) | - | 0.10 | 耐食性と溶接性を維持するために制限されます。 |
| マンガン(Mn) | 0.40 | 1.00 | 穀物精製装置;強度を高め、6082 に 6061 よりも構造的な優位性を与えます。 |
| マグネシウム(Mg) | 0.60 | 1.20 | Mg₂Si を形成します。主な強化要素。 |
| クロム(Cr) | - | 0.25 | 再結晶と結晶粒構造を制御します。 |
| 亜鉛(Zn) | - | 0.20 | 応力腐食に対する敏感性を回避するために不純物を制限。{0} |
| チタン(Ti) | - | 0.10 | 穀物精製装置。 |
| その他各/合計 | - | 0.05 / 0.15 | AA 6082 に基づく残留管理。 |
| アルミニウム(Al) | 残り | 残り | ベースメタル。 |
AA 6082 (EN AW-6082、AlSi1MgMn) の ASTM B209 / EN 573-3 に基づく値。
機械的性質
| 気性 | UTS MPa | 降伏MPa | 伸び率% | 硬度 |
|---|---|---|---|---|
| 6082-O (付属) | 130–180 | 55–90 | 18–22 | ~40HB |
| 6082-T4 | 205–260 | 110–170 | 14–16 | ~65HB |
| 6082-T6 | 290–340 | 240–280 | 8–12 | 85–95 HB |
代表的な参考値。注文された厚さと規格とを照合してください。厚さが増すにつれて、焼き戻し数値は低下します。- 6082-O のせん断強度は約 84 MPa、疲労強度は約 91 MPa (R=-1) です。
物理的および熱的特性
| 財産 | 価値 | インペリアル |
|---|---|---|
| 密度 | 2.70 g/cm3 | 0.0975ポンド/インチ3 |
| 融解範囲 (固相線 - 液相線) | ≈ 555 ~ 650 度 | ≈ 1031 ~ 1202 度 F |
| 弾性率 | 70GPa | 10.2 × 10⁶ psi |
| 熱伝導率(O) | 170 W/m·K | 980 BTU・in/ft²・h・°F |
| 電気伝導率 | 42% IACS | - |
| 熱膨張係数 | 23.4μm/m・度 | 13.0 μインチ/インチ・度 F |
| 比熱 | 900J/kg・K | 0.215 BTU/ポンド・°F |
| 最高連続使用温度 | ≈ 170 度 | ≈ 338 °F |
6082-O アルミニウム条仕様表
| アイテム | 仕様 |
|---|---|
| 合金 | 6082 (AA 6082 / EN AW-6082) |
| 気性 | O - は完全に焼きなまし済み |
| 製造ルート | 冷間圧延して厚みを出し、その後焼鈍します |
| 代表サイズ(本スペック) | 幅 140 mm (+1.5 mm)、厚さ 3.15 mm (+0.12 mm)、長さ 2,000 mm (+3 mm) |
| 標準厚み範囲 | 0.30~6.0mm(ストリップ/シート) |
| 標準幅範囲 | 20~2,000mm |
| 標準長さ | 500~16,000mm、またはコイル |
| エッジの状態 | スリット(冷間圧延ストリップ)- |
| 規格 | ASTM B209、EN 485、EN 573、EN 515、GB/T 3880 |
| 表面 | ミル仕上げ。陽極酸化処理 / つや消し / ご要望に応じてコーティング |
| MOQ | フレキシブル;少量のトライアル注文も交渉可能 |
| リードタイム | 15~30日 |
| 包装 | 耐航性のある輸出:保護フィルム、合紙、木製パレット/ケース |
表示されている公差(幅 +1.5 mm、厚さ +0.12 mm、長さ +3 mm)は、この注文に対して購入者が指定した許容限度です。- EN 485 クラス A / ASTM B209 に準拠したより厳密な対称公差も利用可能です - 図面でマイナス側を確認してください。
熱処理と焼き戻しガイド
お客様が受け取るストリップは、冷間圧延コイルを約 340 ~ 410 度に加熱し、加工硬化を完全に除去するために炉で冷却することによって製造された O(焼きなまし)焼き戻しです。-それが成形に適した柔らかい状態です。 O-テンパーストリップに構造強度を期待しないでください。-これは成形性と後で熱処理される部品のために供給されています。-設計が納品時に強度が必要な場合、関連するルートは次のとおりです。{10}
| 気性 | プロセス |
|---|---|
| ○(付属) | 約 340 ~ 410 度で焼き鈍し、炉で冷却します。延性は最大、強度は最小。 |
| T4 | 溶液熱処理〜530度、自然時効。適度な強度があり、成形性が良好です。 |
| T6 | 溶液530±5度+人工時効175±5度×8時間。最高水準の強度を実現。 |
T6 パラメータは、熱処理された代替品が必要な場合の参考のために提供されています。-供給された製品は O であり、溶体化-熱処理-されていません。
同等の名称
| システム | 指定 |
|---|---|
| AA | 6082 |
| UNS | A96082 |
| JP | EN AW-6082 (AlSi1MgMn) |
| ディン | 3.2315 (ワークストフ) |
| ISO | Al Si1MgMn |
| JIS | A6N01 |
| GB | ネイティブ GB 合金ではありません。ご要望に応じて GB/T 3880 に提供 |
耐食性
雰囲気:良いです。安定した自然酸化膜により、最小限のメンテナンスで田舎、都市部、工業環境において信頼性の高い性能が得られます。
海洋: 優れた一般的な耐性。 7075 よりも優れており、攻撃的な海水では 5083 をわずかに下回ります。浸漬ゾーンまたは飛沫ゾーンの場合は、陽極酸化または被覆を追加します。
ガルバニック: すべてのアルミニウムと同様、6082 は電解液中で低貴金属 (炭素鋼、銅) と結合すると優先的に腐食します。誘電ワッシャーで絶縁するか、接合部をコーティングします。
応力-腐食割れ(SCC): O 焼き戻しおよび 6xxx 合金では一般にリスクが低い。持続的な引張応力と積極的なハロゲン化物への曝露を分離します。
仕上げ後: 屋内ではミル仕上げで十分です。陽極酸化処理または PVDF コーティングにより、屋外や沿岸地域での耐用年数が延長されます。
製作
溶接: 6082-O は TIG および MIG で良好に溶接します。一般作業にはER4043を、より高い接合強度や海上作業が必要な場合にはER5356をご使用ください。熱の影響を受けたゾーンはベース テンパーと比較して約 30% 軟化すると予想されます。- 焼きなましされた親部分ではなく、接合部を制限セクションとして設計します。機械加工: O は柔らかく、ゴム状になることがあります。鋭利な工具、ポジティブすくい、適度な送りを使用してください。 6082 の条件としては加工が最も簡単ですが、糸状の切りくずが生成されます。成形性:優れています。これが O を購入する理由です。タイトなベンド、深い絞り、ひび割れのないロールフォーミングの実行です。- O で成形し、最終部品に強度が必要な場合は T4/T6 まで熱処理します。
表面仕上げ
| 仕上げる | 注意事項 |
|---|---|
| ミル仕上げ | -丸めたまま、未処理。成形および溶接素材の標準。 |
| 陽極酸化処理 | 透明または着色された酸化物。優れた耐摩耗性と耐腐食性、装飾性。 |
| 粉体塗装 | ポリエステルまたはエポキシ。建築と屋外の色。 |
| PVDFコイルコーティング | ファサードと屋根の連続コイルペイント。 |
| ブラッシュ/ポリッシュ | 装飾部品の方向性または鏡面仕上げ。 |
アプリケーション
自動車スタンピングおよびバッテリー トレイ: O-テンパー コイルは、エンクロージャや構造ブランクに使用される-焼き付けサイクル - 中に引き抜かれて曲げられ、その後 T6 までエージングされます。
構造ブラケットとシャーシ: O で形成されたストリップは、輸送および機械フレーム用の軽量で剛性の高いブラケットになります。
海洋コンポーネント: 優れた耐海水性により、浸水していない船舶や沿岸構造物に適しています。{0}
レールと輸送: 内装、床材、車体構造の軽量で溶接可能なセクション。
建築: 仕上げ前に成形性が必要な窓枠、外装材、装飾トリム。
一般的な製造: 溶接アセンブリ、エンクロージャ、ガード。耐食性と容易な成形が供給強度に勝ります。-
熱交換器とフィン ストック: 薄いオーテンパー ストリップを曲げて折り畳んでフィンとスペーサーを形成します。-
電気およびバスバーブランク: 42 % IACS 導電率は、めっきまたは錫めっき後の形成された導電性部品をサポートします。

6082-O と他のアルミニウム合金の比較
| 合金(O) | UTS MPa | 降伏MPa | 伸び率% | 密度 g/cm3 | 条件%IACS | なぜそれを選ぶのか |
|---|---|---|---|---|---|---|
| 6082-O | 130–180 | 55–90 | 18–22 | 2.70 | 42 | 構造成形 + 溶接性;焼きなましすると 6063/3003 よりも強度が高くなります。{3} |
| 6061-O | 115–145 | 55–95 | 25–30 | 2.70 | 40 | 非常によく似ています。 6082 は Mn による強度で優れています。 |
| 5083-O | 275–350 | 110–145 | 16–22 | 2.66 | 29 | 最高の海洋腐食。海水浸漬用に選択してください。 |
| 6063-O | 90–130 | 50–70 | 18–25 | 2.70 | 53 | 陽極酸化仕上げと導電性が向上。強度が低くなります。 |
| 3003-O | 110–140 | 40–55 | 20–30 | 2.73 | 45 | 最も安価で最高の成形性。本当の構造強度はありません。 |
品質管理と検査
リスクは当社が管理します: サイズが大きすぎる、エッジが焼けている、または部分的にしか焼きなまされていないストリップは、金型で不合格になるか、最初の曲げ部分で亀裂が発生します -。ブランクを切断した後でないとわかりません。私たちのチェックはまさにそれらの障害点を対象としています。
行動と基準:
寸法: 幅、厚さ、長さは、供給された仕様書 (140 mm +1.5 / 3.15 mm +0.12 / 2,000 mm +3) に基づき、EN 485 / ASTM B209 ゲージに基づいてピースごとに測定されます。ストリップが金型に収まるように、平坦度とエッジのバリがチェックされます。
化学: 分光計 (PMI) は、圧延前に AA 6082 の組成を検証します。 Si、Mg、Mn が範囲内にあるため、アニールとその後の熱処理が期待どおりに動作することが確認されています。-
機械的: ロットからのサンプルに対する ASTM B557 / EN ISO 6892 に基づく引張試験により、焼き戻し延性 (伸び率 18% 以上) が確認され、ストリップが部分的に加工硬化されておらず、真に柔らかいことが確認されます。-
表面と文書: ミル仕上げの傷、油、エッジの品質が検査されます。各ロットには、化学、引張、寸法をカバーする EN 10204 3.1 ミル テスト証明書 (MTC) が付属しています。
配送と注文の流れ
図面または仕様をお送りいただいた後、合金、質質、正確な寸法と公差、規格、梱包、15 ~ 30 日のリードタイムを記載した見積もりを発行します。生産前に、承認ノードを確認します。つまり、書面による仕様書と必要に応じてサンプル/PPAP を承認していただき、幅、厚さ、長さ、エッジの状態について曖昧さがなくなります。-コイルまたはカット長が受け入れ検査で不合格となった場合、-間違った性質、-許容範囲外-、または表面欠陥 -)、そのロットを隔離して隔離し、検証済みのバッチから交換品を出荷します。ご注文に疑わしい物質が混入することはありません。このようにして、いつでも柔らかく、平らで、適切なサイズのストリップを保つことができます。-仕様承認のために図面をお送りください。-生産のスケジュールを立てます。

GNEE を選ぶ理由
文書化された追跡可能な材料: 6082-O ロットごとに、化学、引張、寸法をカバーする EN 10204 3.1 MTC (QA や最終顧客が求める書類) が付属しています。
実際の寸法管理: 「十分に近い」だけでなく、提供された仕様に基づいて幅、厚さ、長さ、平坦度、エッジを測定するため、ストリップがダイにフィットし、高さにスタックされます。
カスタムサイズと焼き戻し: 上記の 140 × 3.15 × 2,000 mm の仕様から、コイルまたはその他のカット長、およびリクエストに応じて O / T4 / T6 まで、お客様の図面に合わせた - を提供します。
予測可能なリードタイム: 生産前に承認が確認されてから 15~30 日。-サプライヤーを追いかけるのではなく、ラインを計画できます。
-輸出対応の梱包: 保護フィルム、合紙、耐航性のある木製パレットまたはケースが、100+ 国への海上輸送を通じてストリップの表面を保護します。

よくある質問
Q1: 6082-O は構造用途に十分な強度がありますか?
A: 供給された状態では、- O は軟化焼きなまし状態です (降伏 ~55 ~ 90 MPa)。これは成形用、および成形後に T4/T6 まで熱処理された部品用です。-出荷時の強度が必要な場合は、T6 を注文してください。-
Q2: フルオーダーで +1.5 / +0.12 / +3 mm の公差を維持できますか?
A: はい、これらは購入者が指定した許容限度であり、{0}}当社が製造および検査します。より厳密な対称 EN 485 / ASTM B209 公差も利用可能です。図面に必要なものを教えてください。
Q3: 6082-O ストリップの溶接に推奨されるフィラーは何ですか?
A: 一般的な TIG/MIG 作業には ER4043、ジョイントに高い強度が必要な場合や海上サービスには ER5356 が使用されます。 HAZ は最大 30% 軟化すると予想されるため、ジョイントを制限セクションとして設計します。
Q4: コイルを供給しますか、それとも長さをカットするだけですか?
A: 両方です。上記の長さ 2,000 mm は、長さに合わせてカットした例です。--順送金型用のスリットコイルも供給しております。引用するときは形式を明記してください。
Q5: 6082-O は 6061-O と同じですか?
A: 近いですが、6082 はマンガンの含有量が多く、焼きなまし強度がわずかに高く、構造部品の機械加工や溶接が若干優れています。仕様で 6082 が使用されている場合は、設計を確認せずに 6061 を置き換えないでください。
6082-O アルミニウム ストリップの見積もりをリクエストする
図面または仕様 - 合金 6082、質別 O、厚さ、幅、長さ、エッジ、仕上げ - をお送りください。MTC、梱包、15 ~ 30 日のリードタイムを含む正式な見積もりを返信します。


