

軽量で腐食に耐性のあるアルミニウムは、現在、消費財製造、航空宇宙、自動車、建設など、幅広い産業で広く使用されています。ただし、特に歪みに対する脆弱性と高温に耐えられないため、アルミニウムは溶接時に特別な困難をもたらします。この記事では、TIG溶接に重点を置いて、アルミニウムパイプを溶接するための一般的な手法について説明します。これは、その精度と高品質のために非常に人気のある方法です。
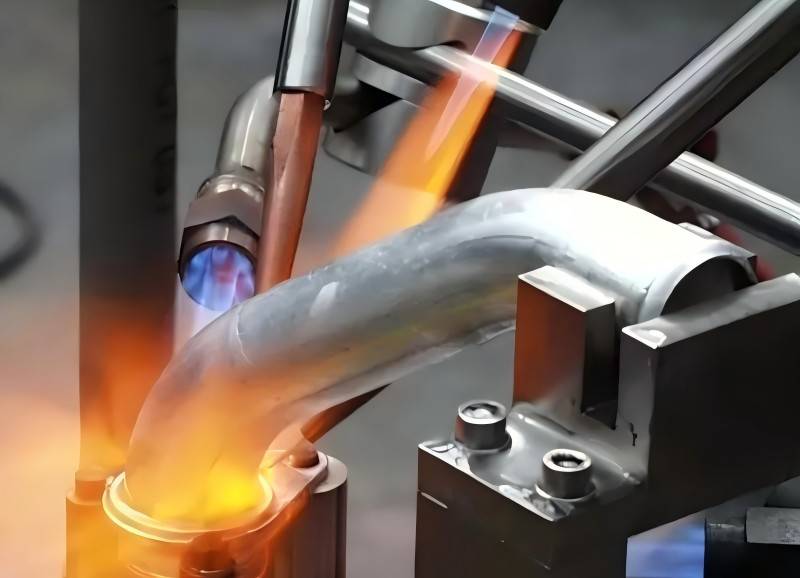
アルミニウムパイプ溶接の理解
金属の特性のため、溶接アルミニウムパイプは特定のスキルと知識を必要とします。アルミニウムの高い熱伝導率は、熱を迅速に吸収し、溶接プロセス中に制御を難しくしますが、主要な障害の1つです。さらに、アルミニウムは、強力で清潔な接続を保証するために、溶接前に除去する必要がある表面に酸化物層を発達させます。最後に、誤った方法または熱が多すぎる場合、その比較的低い融点が歪みにつながる可能性があります。
したがって、適切な溶接技術を選択することが不可欠です。このプロセスでは、生産速度、コスト、望ましい溶接品質、材料の厚さなどの変数を考慮する必要があります。アルミニウムパイプを溶接するための最も一般的な方法を以下に示します。
アルミニウムパイプ溶接の一般的な方法
1.TIG溶接(タングステン不活性ガス溶接)
ハイ-品質の溶接を作成できるため、TIG溶接は、ガスタングステンアーク溶接(GTAW)とも呼ばれ、アルミニウムチューブのティグ溶接に最も広く使用されている技術の1つです。このプロセスは、タングステン電極でアークを形成することにより、金属を加熱して溶かします。大気ガスが溶接領域を汚染するのを防ぐために、アルゴンまたはヘリウムガスがシールドガスとして利用されます。
TIG溶接の重要な特性:
優れた溶接:Tig溶接は、熱入力とフィラー金属を正確に制御できるため、堅牢で優れた溶接を作成するのに最適です。溶接の完全性が重要な航空宇宙のようなセクターの場合、これは特に重要です。
柔軟性:TIG溶接は、さまざまな種類のアルミニウムパイプジョイントに柔軟なオプションです。これは、さまざまな位置や複雑なジョイント幾何学に適用できるためです。
溶接速度の低下:他の技術と比較したTIG溶接の比較的遅い速度は、その欠点の1つです。ただし、必要な追加時間は、溶接の品質によってしばしば正当化されます。
高熱入力:TIG溶接は、金属により多くの熱を塗る傾向があり、制御されていないと歪みの可能性を高めることができます。ただし、正しい方法では、熟練した溶接機がこれを効果的に制御できます。
TIG溶接の用途:TIG溶接は、精度と優れた溶接が不可欠な航空宇宙や自動車などのセクターで頻繁に採用されています。アルミニウムパイプ、特に薄い-壁付きチューブの溶接で特にうまく機能します。
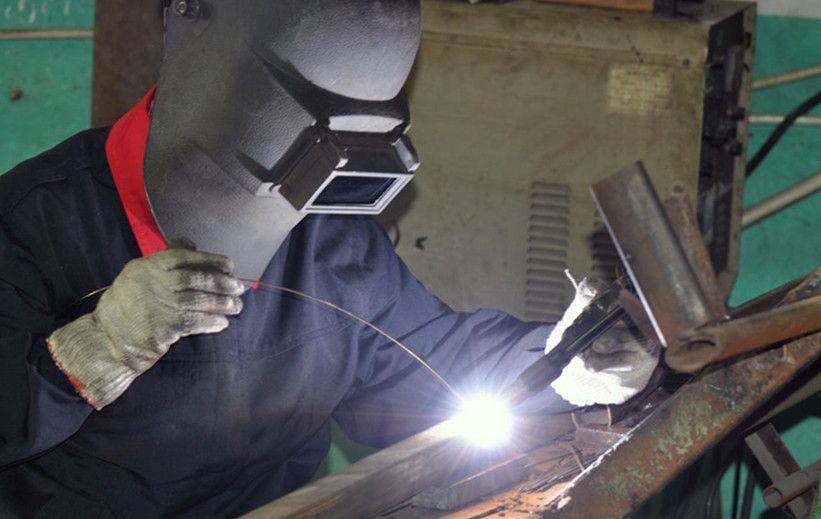
2.MIG溶接(金属不活性ガス溶接)
溶接アルミニウムパイプのもう1つの一般的な手法は、MIG溶接であり、ガス金属アーク溶接(GMAW)とも呼ばれます。 TIG溶接とは対照的に、MIG溶接は、連続して与えられたワイヤ電極を基本材料と融合して融合することにより、溶接を作成します。
MIG溶接の重要な特性:
生産効率が高い:連続ワイヤフィードのため、MIG溶接はTIG溶接よりも速いです。 High -ボリューム生産設定の場合、これにより効果的な選択肢になります。
低い歪み:MIG溶接により、TIG溶接よりも金属への熱が少なくなり、反りや歪みのリスクが低下します。
コストの削減:厚い材料の場合、MIG溶接は通常、速度が速く、熱入力が低いため、TIG溶接よりも安価です。
MIG溶接のアプリケーション:生産率が高く、コストの削減が重要な考慮事項である場合、MIG溶接はより厚いアルミニウムプレートとパイプを結合するのに最適です。造船、構造溶接、重機の製造など、大規模で重いアルミニウム成分の効果的な溶接が必要なセクターで頻繁に採用されています。
3.プラズマアーク溶接
プラズマトーチは、特殊なタイプのアーク溶接であるプラズマアーク溶接(PAW)で使用され、強力で高度に焦点を合わせた熱源を生成します。この手法は、歪みがほとんどないきちんとした優れた溶接を生成することで知られている-であり、ある種のアルミニウム溶接に最適です。
プラズマアーク溶接の重要な特性:
濃縮熱源:従来のTIGアークと比較して、プラズマアークのより大きな濃度により、溶接速度が高くなり、熱入力が少なくなります。
優れた溶接品質:TIG溶接のように、プラズマアーク溶接は非常に正確で強力な溶接を作成します。
複雑な手順:TIGまたはMIG溶接と比較して、プラズマアーク溶接は、特定のツールと熟練したオペレーターを必要とするより複雑な手順です。
たとえば、プラズマアーク溶接のアプリケーション:エレクトロニクスおよび航空宇宙産業は、溶接の完全性が重要な高-精度アプリケーションでこの手法を頻繁に採用しています。プラズマアーク溶接は、最小限の歪みと高強度が必要な場合にアルミニウムパイプを溶接するために使用できます。
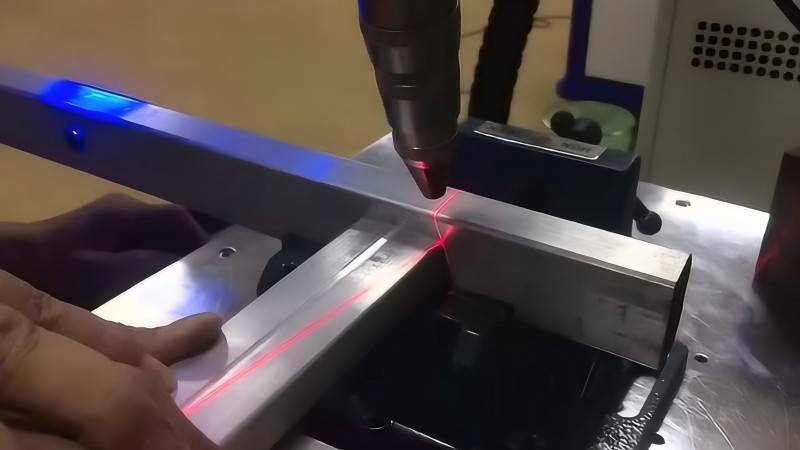
4.レーザー溶接
濃縮レーザービームは、材料を溶かして融合するために、非常に正確な溶接技術であるレーザー溶接で使用されます。この方法は、歪みがほとんどない小さな正確な溶接を生成することで知られている-であり、薄い壁を持つアルミニウムパイプに適しています。
レーザー溶接の重要な特性:
最小限の歪み:ワークピースはレーザー溶接中に非常に少ない熱を受けます。これにより、歪みの可能性が低下します。
高速:レーザーの濃縮エネルギーにより、迅速な溶接速度が可能になり、大規模な-スケールの製造に効果的になります。
機器コストの高さ:一部のアプリケーションでは、専門的で費用のかかる機器が必要なため、レーザー溶接は法外に高価になる場合があります。
レーザー溶接のアプリケーション:電子機器、医療機器、および自動車産業は、その精度と低熱入力の要件のためにレーザー溶接を使用しているものの1つです。正確で正確な溶接が必要な場合は、TIG溶接アルミニウムチューブにも使用されます。
5。摩擦攪拌溶接
摩擦攪拌溶接(FSW)と呼ばれる固体-状態溶接技術は、それらを溶かすことなく材料を組み合わせます。代わりに、熱は回転ツールによって摩擦によって生成され、金属を柔らかくし、鍛造を可能にします。
摩擦攪拌溶接の重要な特徴:
融解は必要ありません:FSWは、溶接プロセス中に材料が溶けないため、欠陥の少ない非常に強い溶接を作成します。
低い歪み:溶融プールがないため、FSWはワークを熱くします。これにより、歪みの可能性が低下します。
フラットまたは円筒形の関節に制限されています:FSWは、より複雑な形状に一般的に利用されておらず、直線または円筒形の関節に最適です。
摩擦攪拌溶接の用途:航空宇宙、自動車、および造船産業は、高-パフォーマンスジョイントが必要なときに頻繁にFSWを使用するものです。これらの高い-パフォーマンスアプリケーションでは、関節強度が重要であるため、アルミニウムパイプの溶接に特に役立ちます。
6。Oxy-アセチレン溶接
Oxy -アセチレン溶接は、ガス溶接とも呼ばれ、酸素とアセチレンガスの燃焼によって生成された火炎を使用してベース材料を溶かし、融合します。この手法は、それほど重要ではないアプリケーションのために時々採用されますが、低熱濃度と歪みのリスクが増加するため、アルミニウムの溶接には頻繁に使用されません。
Oxyの重要な特性-アセチレン溶接:
基本機器:他の溶接技術と比較して、Oxy {-アセチレン溶接は、比較的基本的で手頃な価格の機器を必要とします。
歪みのリスクの増加:このプロセスは、ワークを大幅に加熱する火炎を作成し、薄い{-壁のアルミニウムパイプを歪める可能性があります。
溶接品質の低下:ガス溶接は、TIGやMIG溶接と同じ口径の溶接が得られないため、高い溶接強度を必要とするアプリケーションについてはお勧めしません。
Oxy -アセチレン溶接のアプリケーション:この手法は、優れた溶接品質が最大の関心事ではない、または修理作業で溶接用途で頻繁に使用されます。 oxy -アセチレンは、通常、-必須部品または短い-用語の修正に使用されます。
7。マニュアルメタルアーク溶接(スティック溶接)
フラックスでコーティングされた消耗品電極は、一般にスティック溶接と呼ばれる手動金属アーク溶接で使用され、基本材料を溶かして融合するアークを生成します。この技術を使用して、鋼や他の金属はより頻繁に溶接されますが、状況によってはアルミニウムを使用して溶接することもできます。
手動金属アーク溶接の重要な機能:
基本機器:スティック溶接は、基本的なポータブル機器のみが必要なため、フィールドワークまたは修理には多用途の選択肢です。
オペレーターの習熟度に応じて、溶接品質は、主に溶接機のスキルに依存するため、TIGやMIG溶接などの自動プロセスよりも一貫性が低くなります。
溶接品質の低下:スティック溶接は、修理に必要でない限り、アルミニウム溶接についてはお勧めしません。通常、TIGやMIGよりも-品質の溶接が低くなります。
マニュアルメタルアーク溶接の用途:スティック溶接は、修理に頻繁に使用されます。高い-強度または高-品質の溶接についてはお勧めしませんが、非-臨界ジョイントでアルミニウムパイプを溶接するため、または緊急の修理に使用できます。
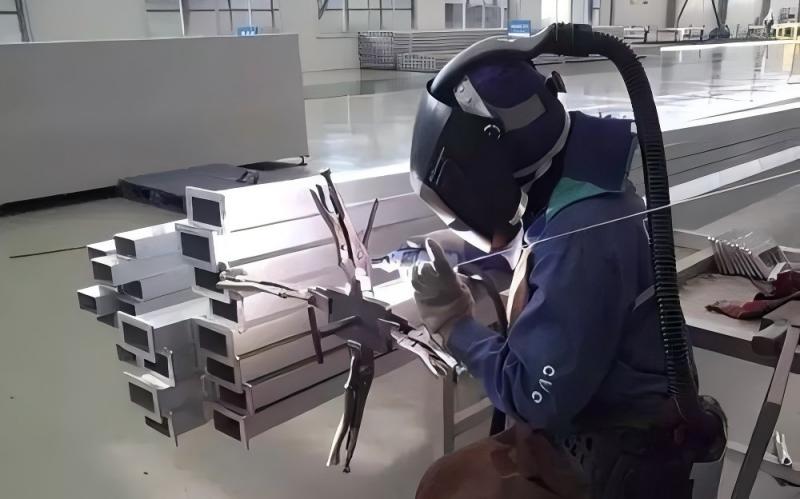
すべてのアルミニウムパイプ溶接技術には明確な利点と欠点があるため、実際の-世界アプリケーションでは、特定の要件と状況に基づいて最適な技術を慎重に選択する必要があります。 MIG溶接、プラズマアーク溶接、レーザー溶接、摩擦攪拌溶接などの他の技術は、プロジェクトの特定のニーズに応じて実行可能な代替品を提供します。手元のアプリケーションに適した強力で長い-長持ちし、優れた溶接を確保するために、アルミニウムパイプを溶接するための適切な手法を選択することが重要です。


