

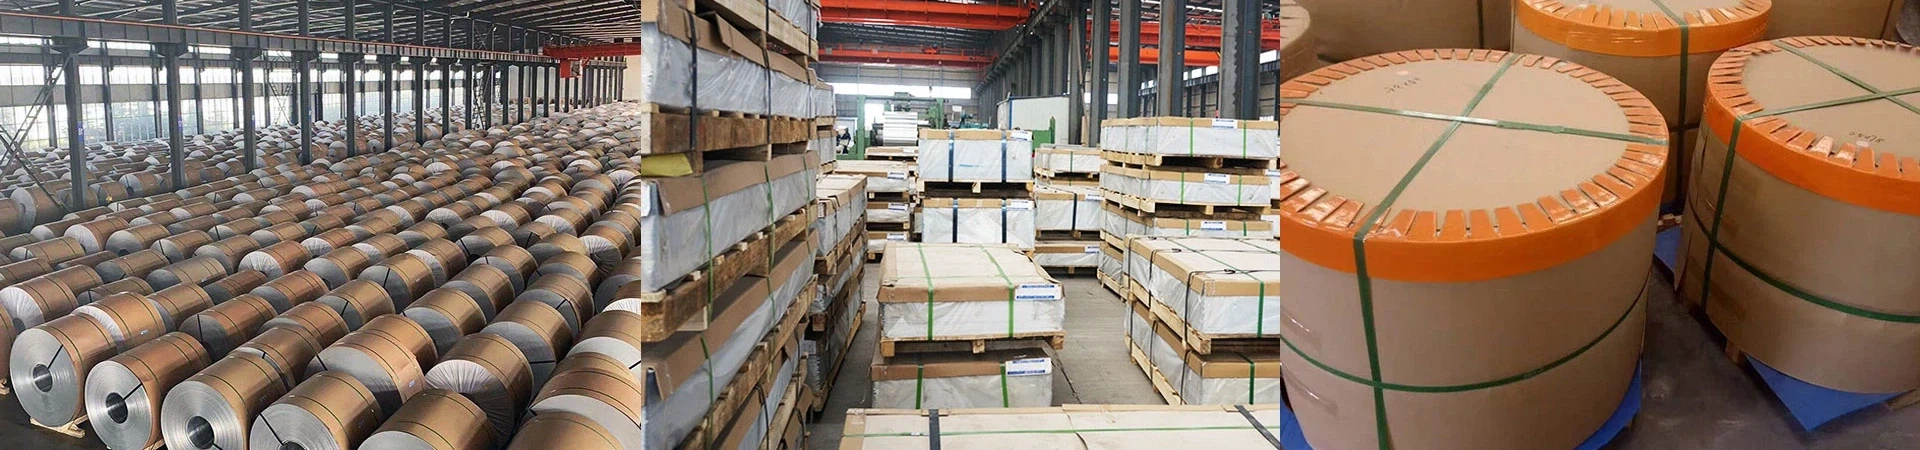
5005-H14 プレートとは
5005 は、非-熱処理-可能なアルミニウム-マグネシウム合金です。 0.50 ~ 1.10 パーセントのマグネシウム含有量により、金属を曲げるのに十分な柔らかさを保ちながら強度を 1050 以上に高めます。また、銅含有量が低いため、陽極皮膜は黄色ではなく透明に保たれます。 H14 はひずみ{10}}4 分の 1{11}} 硬質の焼戻しであるため、プレートは熱処理ではなく、制御されたレベルの加工硬化を施して納品されます。組成制限は EN 573-3 に従い、シートとプレートの特性は ASTM B209 および EN 485-2 に従い、中国のシート仕様は GB/T 3880 に準拠します。
| 要素 | 含有量、パーセント |
|---|---|
| マグネシウム | 0.50-1.10 |
| 鉄 | 最大0.70 |
| シリコン | 最大0.30 |
| マンガン | 最大0.20 |
| 銅 | 最大0.20 |
| 亜鉛 | 最大0.25 |
工具および治具の設計に使用される物理データは、密度 2.70 g/cm3、弾性率約 69 GPa、熱伝導率約 200 W/m/K、および溶融範囲 630 ~ 650 ℃です。薄い H14 シートは、最小引張強さ約 145 MPa、最小降伏強さ約 125 MPa で供給されます。ゲージが増加すると値がわずかに増加するため、実際の厚さの工場証明書を常に設計に使用する必要があります。
切断
シャーリングは、最大約 4 mm のプレートを真っすぐに切断する場合に最も速い方法です。刃が磨耗すると刃が裂け、後に曲げに支障をきたすバリが残るため、刃は鋭利で、小さなクリアランスを設けて設定する必要があります。厚いプレートや湾曲したプロファイルの場合、粗い刃と軽い送りを使用したバンドソー切断により、最小限の熱入力できれいな刃先が得られます。{3}}
レーザー切断は、入れ子状のプロファイルや薄いゲージに適しています。アルミニウムはビームを反射し、熱を素早く逃がします。そのため、レーザーは同じ厚さの鋼鉄とは異なるアシストガスを使用して高出力で動作します。また、曲げ基準として使用する前に、切断面にドロスがないか確認する必要があります。ウォータージェット切断は、熱の影響を受ける部分を残さず、通常は切断端の二次仕上げを必要としないため、熱を完全に回避する必要がある場合でも最もクリーンなオプションです。-
曲げ加工
プレスブレーキ曲げは、5005-H14 の標準的な方法です。達成可能な最小曲げ半径は焼き戻しによって異なります。4 分の 1 硬さの H14 焼き戻しでは、完全に焼きなまされた O 焼き戻しよりも大きな半径が必要です。実際的なルールは、90 度の曲げの場合、内側半径を板厚の半分以上に保つことです。結晶粒の方向も重要です。圧延方向に沿って曲げるよりも、その方向に沿って曲げたほうが亀裂に強くなるからです。
5005-H14のパンチ半径は板厚の0.5倍以上としてください。
設計が許す限り、回転方向に沿って曲げます。
ノッチから亀裂が発生しないように、曲げる前にカットエッジのバリを取り除きます。
工具は常に研磨し、かじりを防ぐために保護フィルムを貼ったままにしておきます。
生産バッチにコミットする前に、同じロットからの端材に対して試行曲げを実行します。
溶接
5005 は標準的なアークプロセスで容易に溶接します。タングステンの不活性ガス溶接は薄ゲージに適しており、最もきれいなビードを生成します。金属の不活性ガス溶接は厚い部分ではより速く、スポットまたはシーム溶接は薄ゲージの重ね接合に使用されます。合金には銅が含まれていないため、フィラーの選択は簡単です。5356 ワイヤは溶接強度が高く、4043 ワイヤは亀裂に対する耐性が優れています。酸化層は溶接直前に除去する必要があり、トラップされた炭化水素はビードに多孔性を生じるため、接合部には潤滑剤が含まれていない必要があります。
| プロセス | 最適な用途 | 実践メモ |
|---|---|---|
| タングステン不活性ガス | ゲージが薄く、接合部が目立ちます | 高周波始動による交流 |
| 金属不活性ガス | 中厚切片 | 平らなワークでのスピーディなスプレー搬送 |
| スポットとシーム | 軽量ゲージの重ね継手 | 毎回の実行前に電極を清掃してください |
穴あけ、機械加工、仕上げ
穴あけ加工は通常、研磨されたフルートと正のすくい角を備えた高速度鋼または超硬工具を使用して、ボール盤または CNC 機械で行われます。{0}アルミニウムは刃先に堆積しやすいため、鋼よりも豊富な切削液、高いスピンドル速度、速い送りにより、切りくずを除去し、穴を正確に保つことができます。一般的には 118 度の先端が適切な選択であり、進入時に軽い面取りが施されているため、転がった表面上でドリルがふらつくのを防ぎます。
| 手術 | 工具または消耗品 | 注記 |
|---|---|---|
| 掘削 | ハイスまたは超硬ツイストドリル | 切削液を使用してエッジの形成を止めます。- |
| フライス加工 | 2枚刃・3枚刃超硬エンドミル | ハイレーキ、上りフライス加工を推奨 |
| タッピング | スパイラルフルートタップ | コースピッチでより自由にカット |
| 陽極酸化処理 | 硫酸電解液 | 銅含有量が低いため、透明で均一な皮膜が得られます。 |
銅の含有量が低いため、陽極酸化皮膜が透明に保たれるため、5005-H14 は、成形後に陽極酸化処理される装飾トリム、銘板、家電パネル、および建築コンポーネントによく選ばれます。部品を陽極酸化する場合は、すべての成形と溶接を最初に完了する必要があります。酸化層の下に汚染物質が封じ込められないように、その時点から表面は清潔な手袋で取り扱う必要があります。
よくある質問
Q: 5005-H14は強度を失わずに溶接できますか?
溶接により熱影響部が局所的に焼きなましされるため、その部分の強度は焼きなまされた状態に向かって低下します。{0}応力の高い部分から溶接部を離すか、余分な部分の厚さを考慮してください。
Q: 5005-H14 と 5005-H34 の違いは何ですか?
どちらも 4 分の 1 の焼き戻しですが、H34 はひずみ硬化され、高温で使用できるように安定化されているため、より安定した最終特性レベルが得られます。{0}
Q: 5005-H14 で最高の切れ味をもたらすのはどの切削プロセスですか?
ウォータージェットは熱の影響を受ける部分のない最もきれいなエッジを生成します。一方、ネストされたプロファイルの場合はレーザーの方が高速で、直線カットの場合はシャーリングが最も経済的です。{0}
Q: 5005-H14 は良好に陽極酸化されますか?
はい。銅と鉄の含有量が低いため、透明で均一な陽極皮膜が得られます。そのため、この合金は装飾品や家電製品のトリムによく使われています。
Q: アルミニウムにはスチールとは異なるレーザー設定が必要なのはなぜですか?
アルミニウムはビームの大部分を表面で反射し、熱をはるかに速く伝導するため、より高い出力、異なる焦点位置、および異なるアシストガスが必要になります。
Q: どのような曲げ半径を使用する必要がありますか?
90度曲げおよび圧延方向を横切る曲げの場合は、内側の半径を板厚の半分以上にして、製造前に端材で確認してください。


